La précision,
coulée dans la matière.
Poste d’usinage CNC 3 axes à bâti granit époxy coulé. L’acier et l’inox à 28 Nm, sur 1,81 m² et une prise 230 V.
Bâti
Coulé,
pas soudé.
À ce format, les bâtis sont soudés ou vissés. UKKO coule un bâti et une table en granit époxy. En France.
Amortissement × 10
Facteur de perte dix fois celui de l’acier. Le broutage s’éteint dans le bâti au lieu de remonter dans l’outil.
Zéro mise en température.
Le bâti ne suit ni l’ambiance ni la chaleur de coupe. Géométrie stable sur les longs cycles.
Rien à relâcher.
Un bâti soudé se détend et dérive, même détensionné. Un bâti coulé n’a rien à relâcher.
6,9 kg par dm³.
750 kg au total, dont 400 kg de bâti coulé.
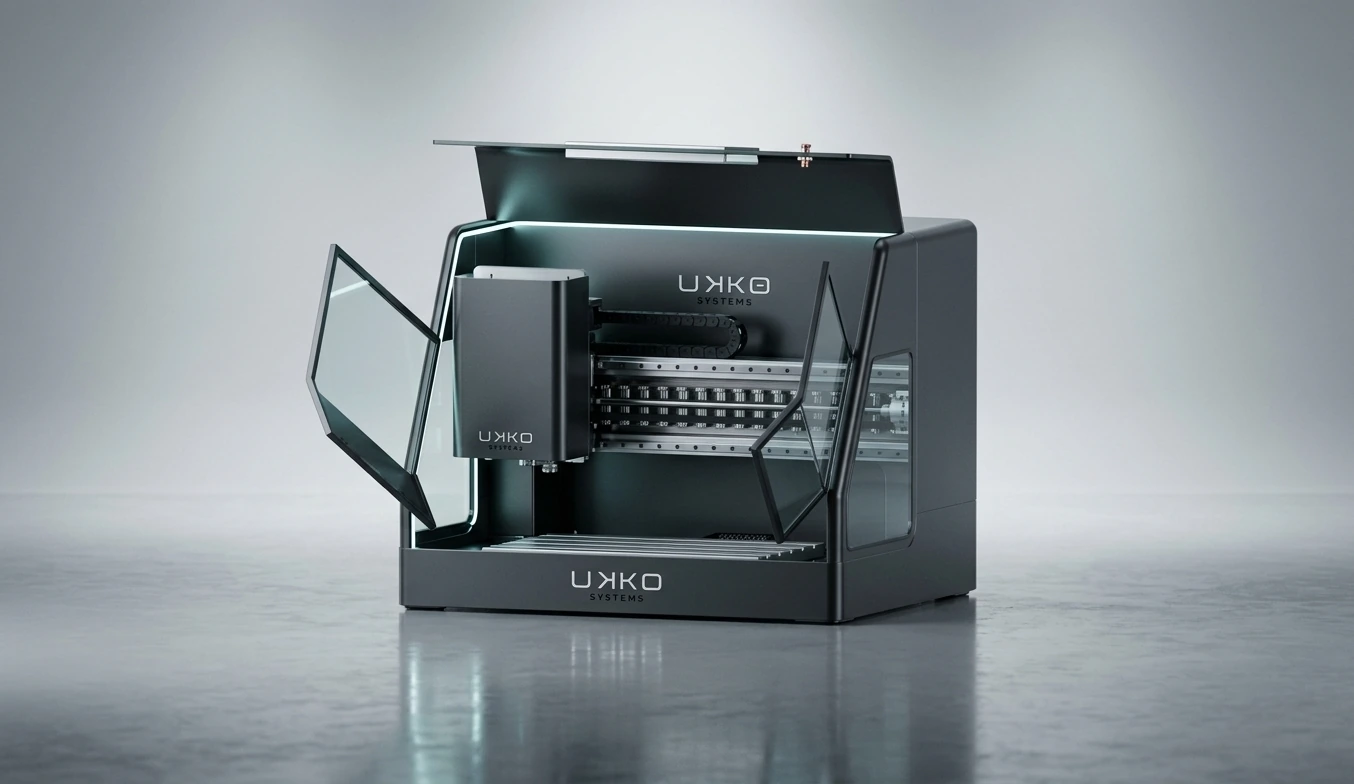
Le granit époxy était réservé aux centres haut de gamme. Il est ici.
Précision
±5 µm.
Vérifié poste par poste.
Un poste ne vaut que ce qu’il répète. Chaque poste est qualifié avant départ, et son procès-verbal de mesure part avec lui.
Broche
28 Nm.
Puis 20 000 tr/min.
2,2 kW, boîte mécanique à trois gammes. Couple maximal jusqu’au régime de base, puissance constante au-delà.
| Gamme | Plage utile | Couple max |
|---|---|---|
| V1 | 250 – 3 000 tr/min | 28 Nm |
| V2 | 500 – 12 500 tr/min | 7,0 Nm |
| V3 | 1 000 – 20 000 tr/min | 3,5 Nm |
BT30. Le standard.
Le couple ne vaut que s’il passe dans l’outil. Le BT30 transmet les 28 Nm — et les porte-outils sont déjà dans l’atelier.
La position est toujours connue.
Boucle fermée sur les trois axes. La position est connue dès la mise sous tension : pas de prise d’origine, reprise possible après coupure.
Matières
L’acier et l’inox
d’abord.
Ce ne sont pas des exceptions tolérées. 28 Nm en bas régime, attachement BT30, 400 kg de granit sous l’outil.
- Acier
- Inox
- Aluminium
- Plastiques techniques
- Bois
Marquage
Traçabilité
sans reprise.
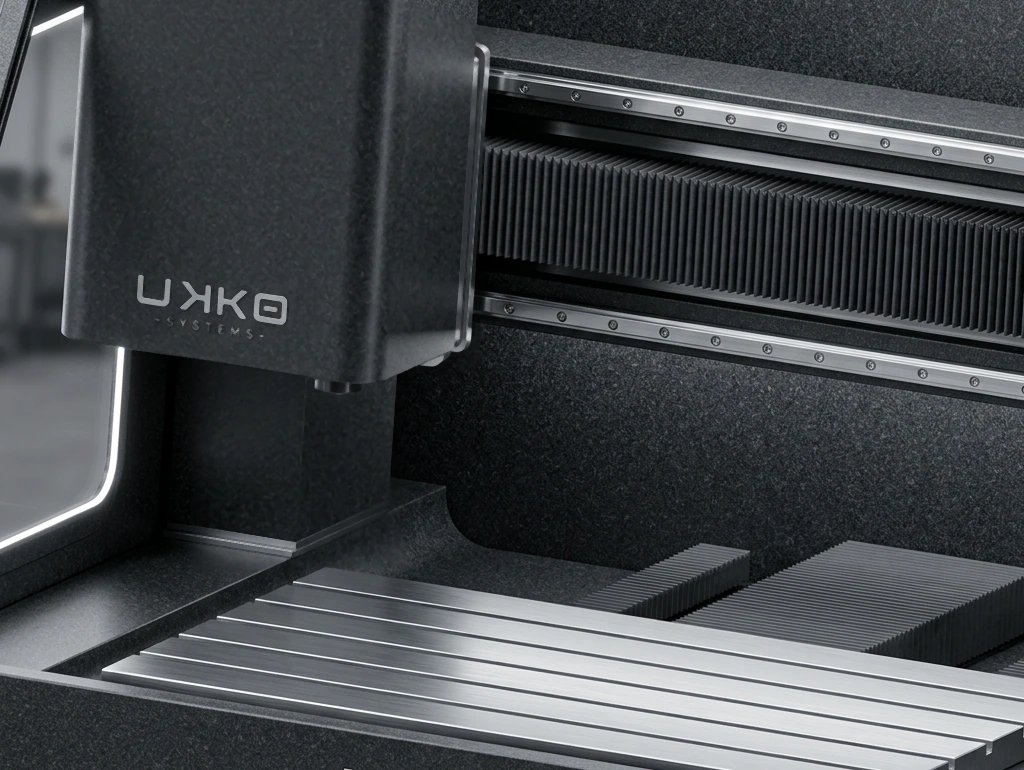
La pièce est marquée dans son montage d’usinage, au même référentiel. Numéro de série, logo, référence — sans dépose, sans réalignement, sans sous-traitance.
La précision d’origine est la précision à dix ans.
Prêt à l’emploi
Décharger,
brancher, usiner.
Il n’y a rien à assembler. Le carter, l’armoire et l’extracteur sont dedans. Une prise 230 V suffit.
Décharger
Il arrive assemblé et réglé.
Brancher
230 V, 20 A, monophasé. Pas de triphasé à tirer, pas de compresseur.
Usiner
Aucun paramétrage, aucune licence à activer.
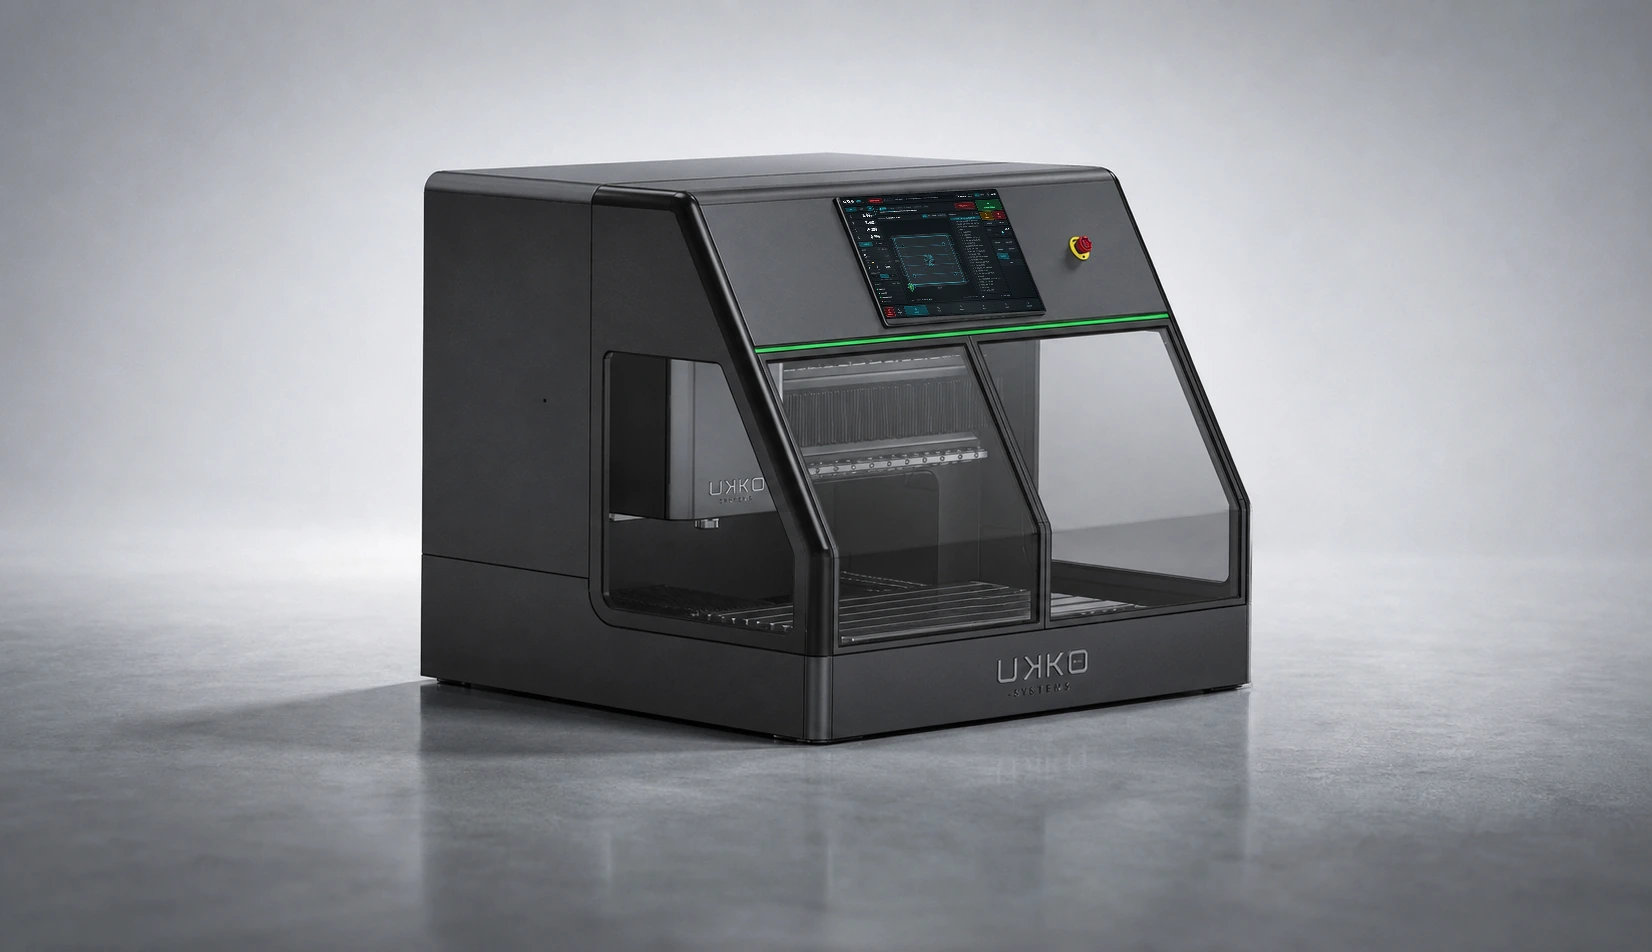
Pupitre 21,5 pouces
PC intégré. Rien à brancher, rien à maintenir à côté.
G-code, avec ou sans FAO
Surfaçage, poche, contournage directement au pupitre. Le G-code issu de votre FAO reste accepté. Palpage de longueur d’outil intégré.
Rainures en T, pas 90 mm
On bride comme d’habitude, sans ménager le composite.
Cartérisation complète
Armoire dans le carter, soufflets sur les trois axes, éclairage, extracteur de fumées.
Interface
ILMARI.
Un seul écran.
Interface tactile sur base LinuxCNC. Positions, trajectoire et programme dans le même champ de vision.
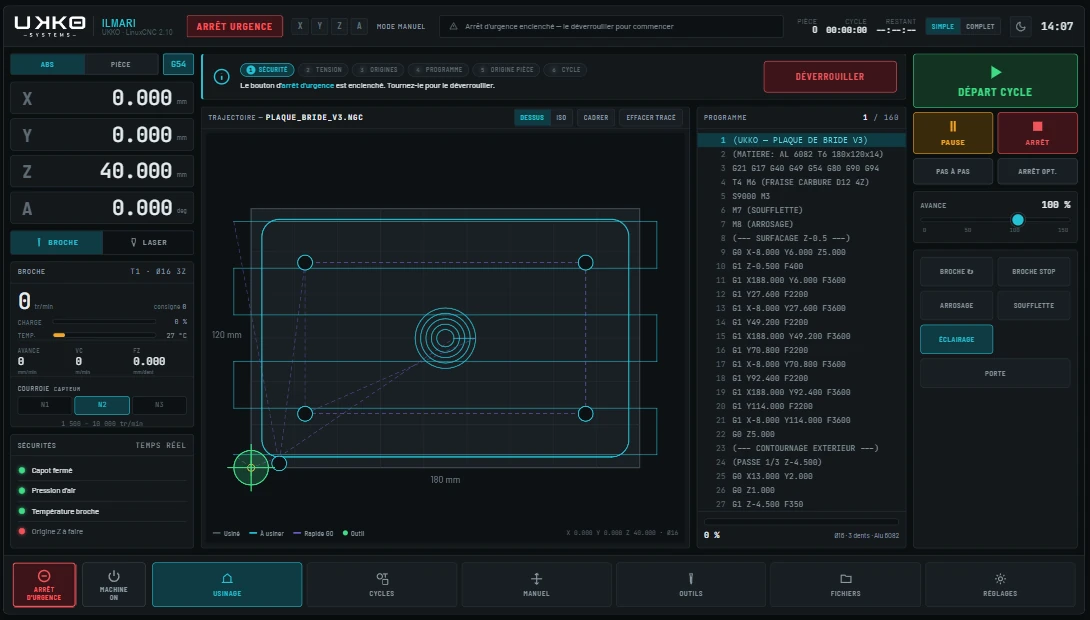
Ilmari — d’Ilmarinen, le forgeron éternel du Kalevala.
Positions
X, Y, Z au millième. Absolu ou origine pièce.
Simple, pour tout le monde.
Pas de langage propriétaire à apprendre. Les opérations courantes sont accessibles en quelques touches.
L’usinage sous les yeux.
Caméra de zone et notifications sur mobile : fin de cycle, changement d’outil, alarme.
Sécurités
Capot et prise d’origine contrôlés en permanence.
Bandeau lumineux
L’état du poste se lit de l’autre bout de l’atelier, sans s’approcher de l’écran.
Contact
Commencez
par la pièce.
Votre matière, vos contraintes, la précision attendue. Trois lignes suffisent.
- Garantie 5 ans structure et commande comprises
- Conçu et fabriqué en France SAV et pièces détachées
- Procès-verbal ISO 230-2 joint à chaque poste
Décrivez votre besoin
Message reçu.
Nous vous répondons sous 48 h ouvrées.
La précision, coulée dans la matière.
Caractéristiques
Courses et table
- Courses X · Y · Z
- 900 × 600 × 200 mm
- Volume utile
- 108 dm³
- Table
- Rainures en T acier, pas 90 mm
- Matières
- Acier, inox, aluminium, plastiques techniques, bois, vinyle adhésif
Précision
- Positionnement X, non compensé
- ≤ ±0,025 mm
- Positionnement Y et Z, non compensé
- ≤ ±0,020 mm
- Après compensation d’erreur de pas
- ≤ ±0,015 mm
- Répétabilité unidirectionnelle
- ≤ ±5 µm
- Répétabilité bidirectionnelle
- ≤ ±10 µm
- Rectitude sur course
- ≤ 10 µm
- Erreur cyclique
- 6 µm par tour de vis à billes
Broche et marquage
- Puissance
- 2,2 kW
- Attachement
- Cône BT30
- Gamme V1
- 250 – 3 000 tr/min · 28 Nm
- Gamme V2
- 500 – 12 500 tr/min · 7,0 Nm
- Gamme V3
- 1 000 – 20 000 tr/min · 3,5 Nm
- Au-delà du régime de base
- Puissance constante, couple en 1/régime
- Marquage
- Laser UV intégré, même référentiel
Axes et commande
- Mesure de position
- Codeurs absolus, boucle fermée sur 3 axes
- Avance rapide
- 15 000 mm/min
- Commande
- ILMARI sur base LinuxCNC
- Pupitre
- Tactile 21,5 pouces, PC intégré
- Supervision
- Caméra de zone, notifications sur mobile
- Bandeau d’état
- Vert, ambre, cyan, rouge — lisible à distance
- Suivi broche
- Régime, charge et température en temps réel
- Programmation
- G-code généré au pupitre ou importé depuis votre FAO
Bâti
- Matériau
- Granit époxy coulé
- Masse du bâti
- 400 kg
- Masse totale
- ≈ 750 kg
- Masse rapportée au volume utile
- 6,9 kg/dm³
- Facteur de perte
- ≈ 10 × celui de l’acier
Installation, conformité et service
- Dimensions hors tout
- 1 450 × 1 250 × 1 000 mm
- Emprise au sol
- 1,81 m²
- Raccordement
- 230 V · 20 A monophasé, départ dédié
- Air comprimé
- Non requis
- Cartérisation
- Complète, armoire intégrée, extracteur de fumées
- Conformité
- Marquage CE, directive Machines
- Fabrication
- Conçu et fabriqué en France
- Livraison
- Assemblé et réglé
- Garantie
- 5 ans, structure et commande comprises
- Service
- SAV et pièces détachées
- Options
- Quatrième axe rotatif, changeur d’outils, arrosage, aspiration, micro-lubrification
1.Valeurs calculées d’après les tolérances garanties de la chaîne cinématique. Qualification par mesure selon ISO 230-2 en cours ; le procès-verbal de réception sera joint à chaque poste livré.
2.Non compensé, sur toute la course.
3.Mesurée sur la course complète, à vide.